

দিকনির্দেশ পান
টেক্সটাইল শিল্প অঞ্চল, পূর্ব হুটাং টাউন, উজিন জেলা, 213100 চাংঝো, চীন
একটি ব্যাগ ফিতে যা ক্র্যাকিংয়ের পরিবর্তে ফ্লেক্স করে। একটি চুলের নখর এক টুকরা হিসাবে মুদ্রিত, বসন্ত কবজা অন্তর্ভুক্ত, কোনো সমাবেশ পদক্ষেপ ছাড়া। একটি ক্যাপ ব্রিম সন্নিবেশ যা একটি পায়খানার একটি মরসুমের পরে তার বক্ররেখা ধরে রাখে। এই আনুষাঙ্গিক স্টুডিও আসলে কমিশন, এবং তারা একটি বৈশিষ্ট্য ভাগ: তাদের মান জ্যামিতি এবং ফিট থেকে আসে, পৃষ্ঠের কোমলতা থেকে নয়।
যে পার্থক্য প্যাটার্ন ব্যাখ্যা. সংযোজনী উত্পাদন ফ্যাশন আনুষাঙ্গিকগুলিতে তার স্থান অর্জন করে যখন একটি অংশকে সুনির্দিষ্টভাবে আকার দিতে হয়, ছোট রানে উত্পাদিত হয় বা গ্রাহক প্রতি বৈচিত্র্যময় হয়। এটি খারাপভাবে সঞ্চালন করে যখন একটি উপাদানকে ড্রপ করতে হয়, আর্দ্রতা শোষণ করতে হয় বা পঞ্চাশ হাজার ইউনিটে পেনিস খরচ করতে হয়। বেশিরভাগ লেবেলের জন্য কার্যকরী উত্তর হল একটি হাইব্রিড: মুদ্রিত কাঠামো এবং হার্ডওয়্যার, বোনা টেক্সটাইল যেখানেই চামড়া, ড্রেপ বা হাতের অনুভূতি গুরুত্বপূর্ণ।
প্রবণতা ভাষা বাদ দিন এবং সুবিধাগুলি পাঁচটি উত্পাদন তথ্যে নেমে আসে:
স্থায়িত্ব, ব্যক্তিগতকরণ এবং বাজারের গতি সম্পর্কে দাবিগুলি এই পাঁচটি পয়েন্ট থেকে অনুসরণ করে - এবং যখন তাদের মধ্যে একটি অনুপস্থিত থাকে তখন আলাদা হয়ে যায়।
ইনজেকশন ছাঁচনির্মাণ একটি অভিন্ন দেয়াল, খসড়া কোণ এবং স্লাইড ছাড়া কোনো আন্ডারকাট চায় না। এই সীমাবদ্ধতার প্রতিটি খরচ যোগ করে বা একটি নকশা বিকল্প সরিয়ে দেয়। একটি মুদ্রিত অংশ একটি ফিতে ভিতরে একটি অবিচ্ছেদ্য ক্যান্টিলিভার ল্যাচ বহন করতে পারে, একটি সানগ্লাস মন্দিরের উপর একটি জীবন্ত কবজা, বা একটি জালি যা একটি হেডব্যান্ডে একটি স্প্রিংয়ের মতো নমনীয়।
একই স্বাধীনতা পৃষ্ঠের ক্ষেত্রে প্রযোজ্য। একটি কর্ডুরয় স্ট্র্যাপের ওয়েলের প্রতিধ্বনিত পাঁজর, একটি কর্ড লকের উপর নর্ল্ড গ্রিপ জোন, বা একটি আলংকারিক ফলকের উপর একটি সূক্ষ্ম quilted জমিন কোনো অতিরিক্ত চার্জ ছাড়াই ফাইলে তৈরি করা যেতে পারে। ধরা হল যে প্রিন্টিং এর নিজস্ব টেক্সচার আছে — sintered অংশে গুঁড়া দানা, এক্সট্রুডের উপর লেয়ার লাইন, রজনে সাপোর্ট মার্ক — তাই সেই সারফেসগুলিকে পরে লুকিয়ে রাখার পরিবর্তে চারপাশে ডিজাইন করা দরকার।
প্রথম উপসংহার: মুদ্রণ প্রতি ডিজাইনে মোটামুটি কয়েকশ ইউনিটের নিচে জয়লাভ করে এবং কয়েক হাজার সাধারণ অংশের উপরে হারায়। প্রথাগত রুটের পরিমার্জিত টুলিং খরচ মুদ্রণের প্রতি-পার্ট প্রিমিয়ামের সমান যেখানেই ব্রেক-ইভেন পয়েন্ট সেখানে বসে।
| রুট | টুলিং খরচ | ব্যবহারিক ন্যূনতম ব্যাচ | প্রথম অংশের সময় | যেখানে মানানসই |
|---|---|---|---|---|
| পাউডার-বিছানা sintering | কোনোটিই নয় | 1 | 2-5 দিন | জটিল জ্যামিতি, ছোট রান, প্রতি-আকার বৈচিত্র |
| রজন প্রিন্টিং | কোনোটিই নয় | 1 | 1-3 দিন | সূক্ষ্ম বিবরণ, চকচকে শো পিস, মানানসই মডেল |
| ইনজেকশন ছাঁচনির্মাণ | 3,000-15,000 USD | 1,000-5,000 | 4-8 সপ্তাহ | আয়তনে সরল সমতল অংশ |
| ডাই-কাস্ট ধাতু | 2,000-10,000 USD | 2,000 | 6-10 সপ্তাহ | ওজনদার হার্ডওয়্যার, মেটাল ফিনিস |
| লেজার কাটা শীট | ন্যূনতম | 50-100 | 3-7 দিন | সমতল দ্বিমাত্রিক আকার |
একটি সাধারণ ঢালাই করা ফিতে কয়েক হাজার ডলারের টুলিংয়ের বিপরীতে পঞ্চাশ হাজার টুকরায় পনের সেন্টের কাছাকাছি হতে পারে। মুদ্রিত সমতুল্য প্রতিটির দাম কয়েক ডলার, তাই পাঁচশো ইউনিটে মুদ্রণ ইতিমধ্যেই সস্তা। লাইন আইটেম ক্রেতারা প্রায়শই মিস করেন পোস্ট-প্রসেসিং: ডাইং, টাম্বলিং, সাপোর্ট রিমুভাল এবং হ্যান্ড পলিশিং মুদ্রিত অংশের খরচে ত্রিশ থেকে পঞ্চাশ শতাংশ যোগ করতে পারে, এবং সেখানেই একটি উদ্ধৃতি শান্তভাবে প্রতিযোগিতামূলক হওয়া বন্ধ করে দেয়।
ব্যক্তিগতকরণ শুধুমাত্র একটি সুবিধা যদি এটি টুলিং লজিক পুনরায় প্রবর্তন না করে। একটি পরিমাপ করা হেলিক্সের আকারের প্রিন্টেড ইয়ার কাফ, মাথার পরিধি থেকে তৈরি হেডব্যান্ড, বা ভারী টেক্সটাইলের জন্য সামঞ্জস্য করা ব্যাগ স্ট্র্যাপ অ্যাঙ্কর সবই একটি প্যারামিটার পরিবর্তন থেকে আসে। আসল সুবিধা হল ফিট পুনরাবৃত্তি: একটি সস্তা সংস্করণ প্রিন্ট করুন, এটি এক দিনের জন্য পরিধান করুন, হস্তক্ষেপ সামঞ্জস্য করুন, আবার মুদ্রণ করুন।
স্পষ্টভাবে বলা মূল্য একটি সীমা আছে. যদি গ্রাহক কেবলমাত্র চল্লিশটি নির্দিষ্ট ভেরিয়েন্ট থেকে বাছাই করেন, সেটি হল ভেরিয়েন্ট ম্যানেজমেন্ট, এবং মোল্ডেড স্টক রাখা চাহিদা অনুযায়ী মুদ্রণের চেয়ে সস্তা হতে পারে। প্রিন্টিং অর্থ প্রদান করে যখন বৈচিত্রটি প্রকৃতপক্ষে প্রতি-ব্যক্তি বা প্রতি-অর্ডার হয়।
হার্ডওয়্যার অনুমোদন সাধারণত একটি সংগ্রহে বাধা দেয়: ঢালাই এবং কলাই উদ্ধৃতি, তারপর একটি নমুনার জন্য ছয় সপ্তাহ অপেক্ষা করুন যা স্ট্র্যাপে ভুল বসতে দেখা যায়। মুদ্রিত নমুনাগুলি সেই লুপটিকে দিনের মধ্যে সংকুচিত করে, যা শোনার চেয়ে বেশি গুরুত্বপূর্ণ, কারণ অংশটিকে প্রকৃত টেক্সটাইলের বিরুদ্ধে পরীক্ষা করতে হবে, রেন্ডারিংয়ের বিরুদ্ধে নয়।
একটি নরম গাদা ফ্যাব্রিকের উপর চলমান একটি শক্ত মুদ্রিত ফিতে একটি ছাঁচে তৈরি অ্যাসিটাল থেকে ভিন্নভাবে আচরণ করবে — বিভিন্ন পৃষ্ঠের কঠোরতা, বিভিন্ন ঘর্ষণ, সংযুক্তি পয়েন্টে বিভিন্ন ঘর্ষণ। আসল স্ট্র্যাপের উপর একটি মুদ্রিত প্রোটোটাইপ সেলাই করা ছাঁচ কাটার আগে তা প্রকাশ করে।
আনুষাঙ্গিক চেহারার চেয়ে আরামের ক্ষেত্রে বেশি ব্যর্থ হয়। বিশ থেকে ত্রিশ শতাংশ ঘনত্বের একটি জালি, একটি ফাঁপা কানের দুল বা হেডব্যান্ডের যোগাযোগ অঞ্চলে একটি নমনীয় উপাদান যেখানে চাপ তৈরি হয় ঠিক সেখানে গ্রামগুলিকে সরিয়ে দিতে পারে। দরকারী কাজের সংখ্যা: সিনটারড নাইলনের জন্য ন্যূনতম প্রাচীরের বেধ প্রায় 0.8 থেকে 1.0 মিমি, প্লাস বা বিয়োগ 0.3 মিমি বা 0.3 শতাংশের সাধারণ সহনশীলতা এবং স্ন্যাপ ফিটের জন্য মোটামুটি 0.3 মিমি ছাড়পত্র যা বারবার খুলতে এবং বন্ধ করতে হবে।
ত্বকের যোগাযোগও মনোযোগের দাবি রাখে। ছিদ্রযুক্ত সিন্টারযুক্ত পৃষ্ঠগুলি তেল এবং প্রসাধনীকে আটকে রাখে, তাই ত্বকের বিরুদ্ধে পরিধান করা অংশগুলি সিল করা বা রঙ্গিন করা এবং গলিয়ে ফেলা হলে পরিষ্কার রাখা সহজ।
মুদ্রিত আনুষাঙ্গিকগুলি আয়তনে একক খরচে হারায়, পৃষ্ঠের ফিনিস যেখানে একটি আয়না চকচকে প্রয়োজন হয় এবং তাপ প্রতিরোধে — গ্রীষ্মে একটি গাড়িতে রেখে যাওয়া একটি নিম্ন-তাপমাত্রার ফিলামেন্ট বিকৃত হয়ে যায়, যা ব্যাগ বা গুদামে সংরক্ষিত যেকোনো কিছুর জন্য একটি গুরুতর ঝুঁকি। বহির্ভূত অংশগুলিও স্তরের সীমানা জুড়ে দুর্বল, তাই বাঁকানো অবস্থায় লোড করা একটি হাতের মুদ্রণ অভিযোজন নির্দিষ্ট করা প্রয়োজন, সরবরাহকারীর কাছে ছেড়ে দেওয়া হবে না।
রঙ আরেকটি ব্যবহারিক ফাঁদ। ঘরের রঙে রঞ্জিত একটি মুদ্রিত অংশ প্রতিটি আলোর উত্সের অধীনে একই রেফারেন্সে রঙ করা কাপড়ের সাথে মেলে না এবং রঙ্গিন নাইলনের ব্যাচ-টু-ব্যাচ বৈচিত্র বাস্তব। সাইন অফ করার আগে দিনের আলোতে এবং দোকানের আলোর নিচে জোড়া অনুমোদন করুন।
টেকসই ভাষার ডকুমেন্টেশন প্রয়োজন, বিশেষণ নয়। পাউডার বা ফিলামেন্টের পুনর্ব্যবহৃত বিষয়বস্তুর জন্য জিজ্ঞাসা করুন, সরবরাহকারী আসলে যে রিফ্রেশ রেট চালায় এবং মুদ্রিত অংশটি জীবনের শেষে এক মিনিটের মধ্যে টেক্সটাইল থেকে আলাদা করা যায় কিনা। একটি বোনা স্ট্র্যাপের মধ্য দিয়ে তৈরি একটি শক্ত ফলক পুরো আনুষঙ্গিককে পুনর্ব্যবহার করা কঠিন করে তোলে, পলিমার যতই সবুজ হোক না কেন।
বেশিরভাগ পরিধানযোগ্য আনুষাঙ্গিকগুলি হাইব্রিড, এবং টেক্সটাইল অর্ধেক সাধারণত সিদ্ধান্ত নেয় যে টুকরাটি আরামদায়ক কিনা। একটি কর্ডরয় ক্যাপ একটি কানা সন্নিবেশ এবং একটি পিছনে সমন্বয়কারী প্রয়োজন; একটি ক্রসবডি ব্যাগ চাবুক অ্যাঙ্কর, একটি ফিতে এবং একটি বেস স্টাড প্রয়োজন; একটি চুলের ধনুক একটি ক্লিপ বডি প্রয়োজন যা গাদা চূর্ণ ছাড়া আঁকড়ে ধরে।
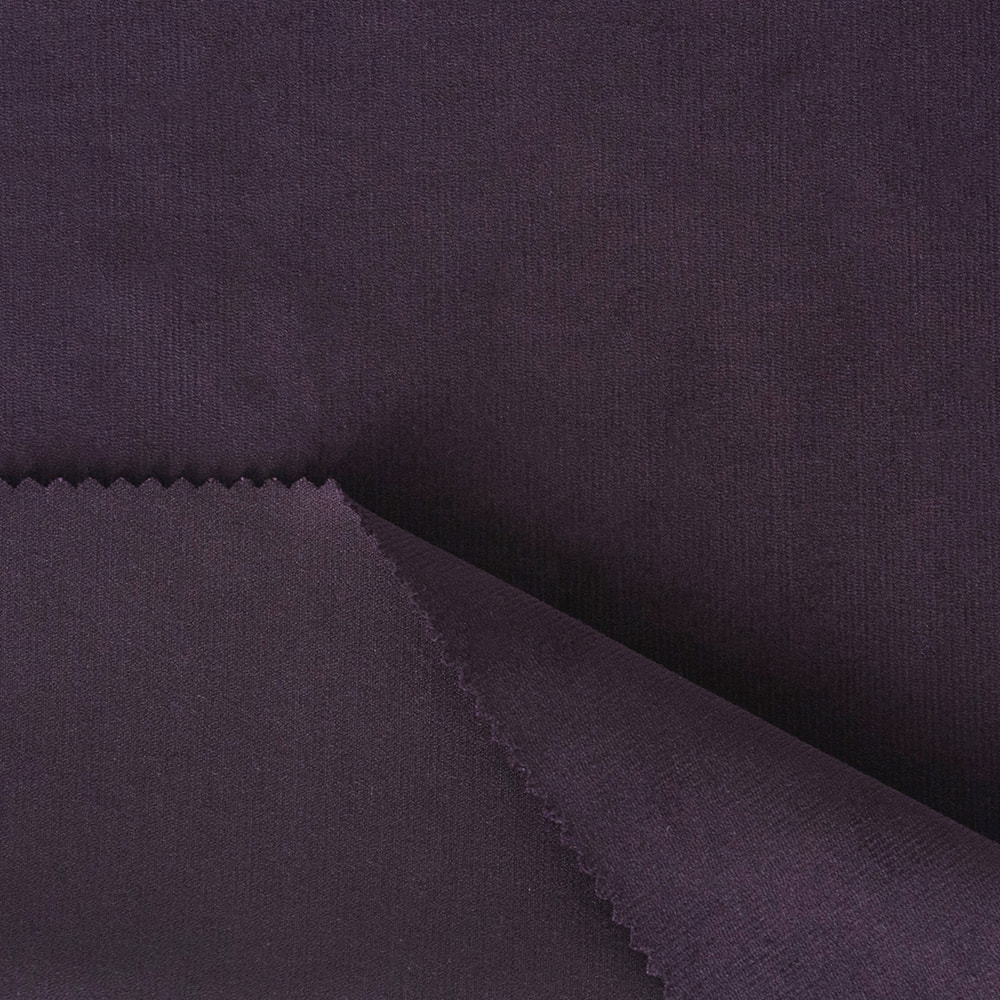
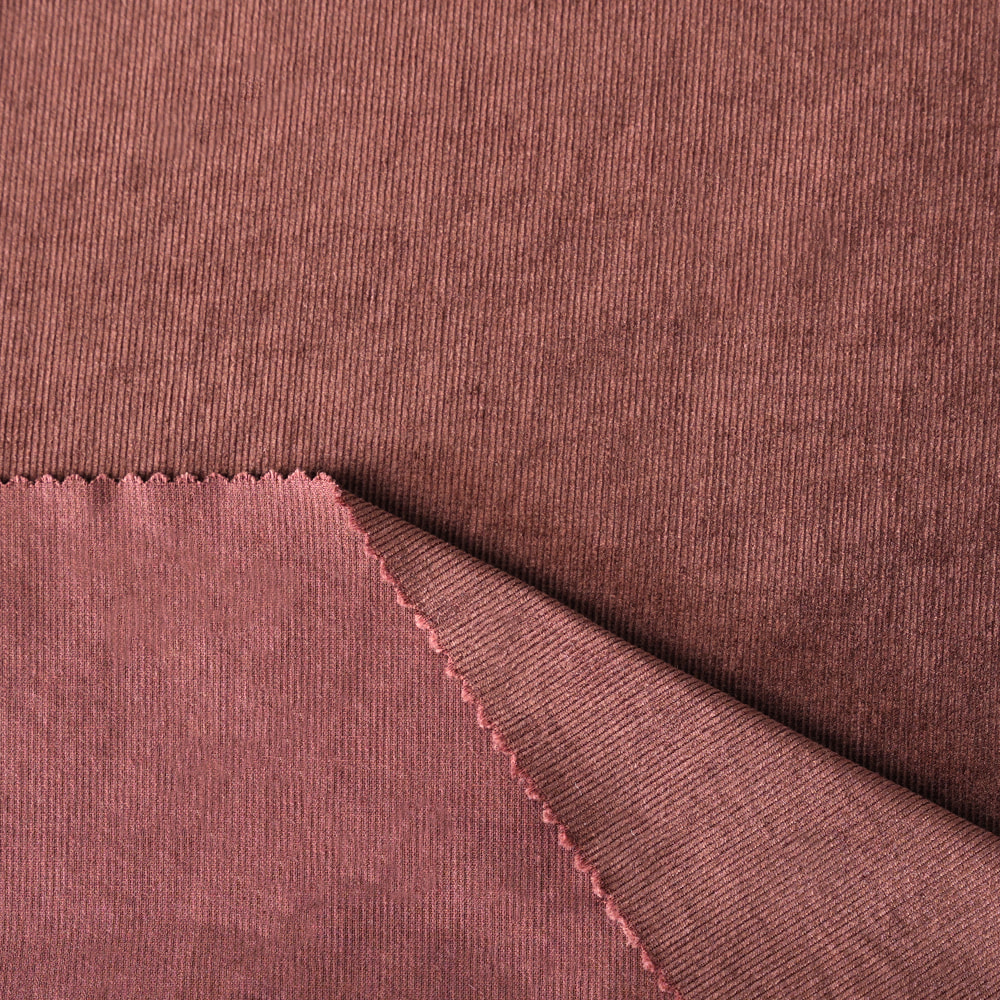
নরম ক্যাপ, প্লাশ চুলের আনুষাঙ্গিক এবং ছোট থলির জন্য, একটি সূক্ষ্ম-ওয়াল স্ট্রেচ কর্ডরয় গাদা সরবরাহ করে এবং একটি মুদ্রিত শেল অনুকরণ করতে পারে না।
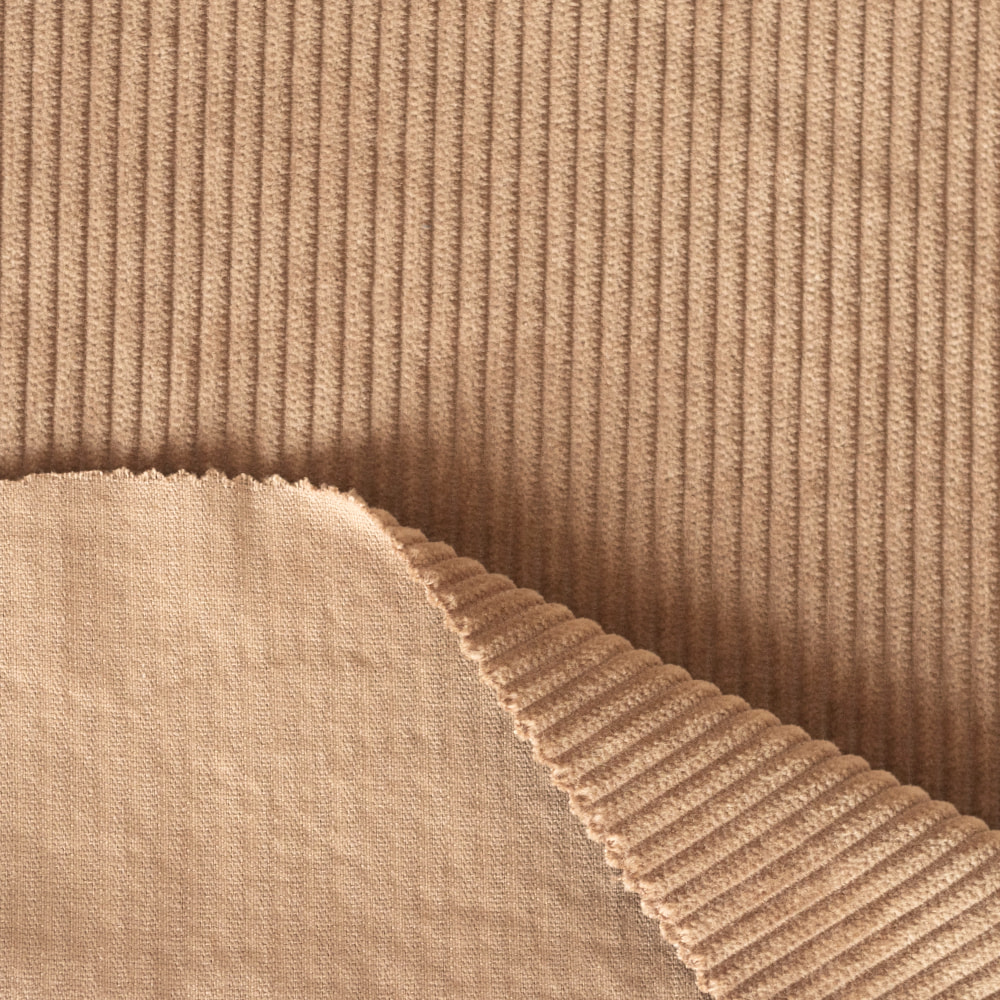
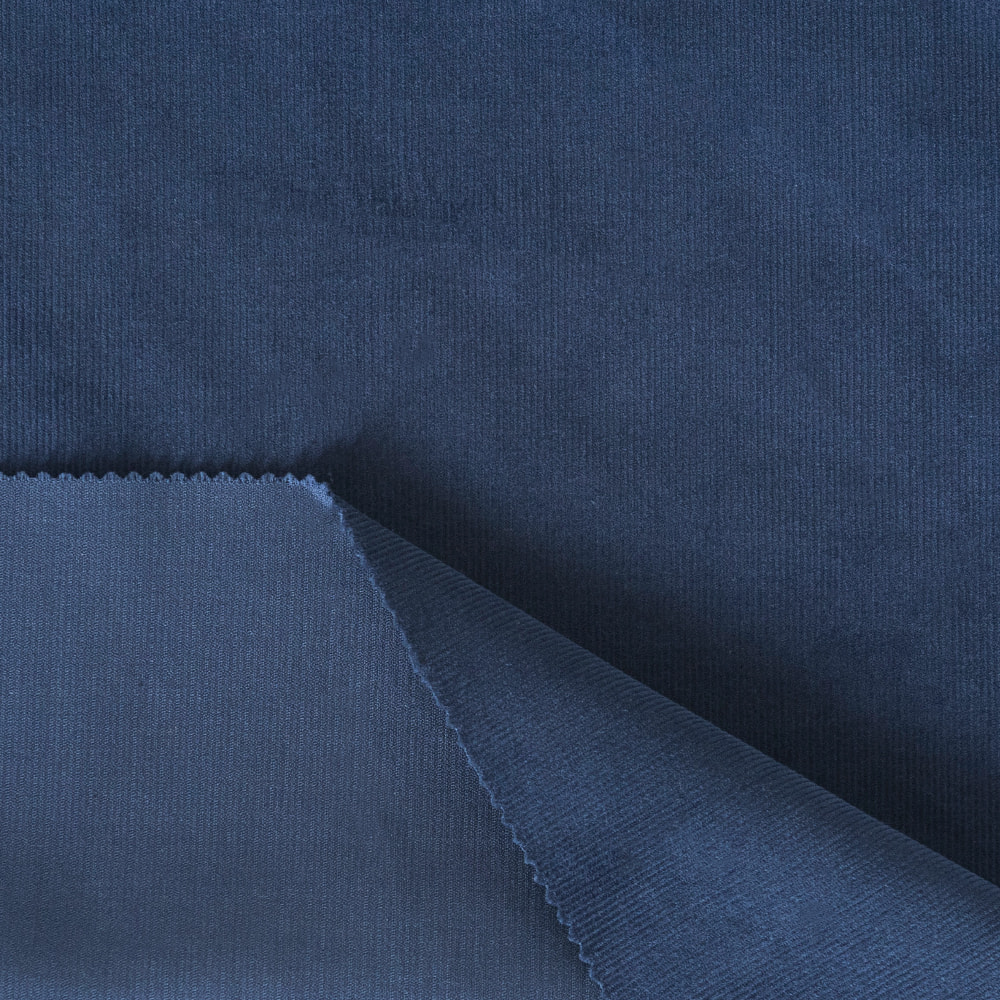
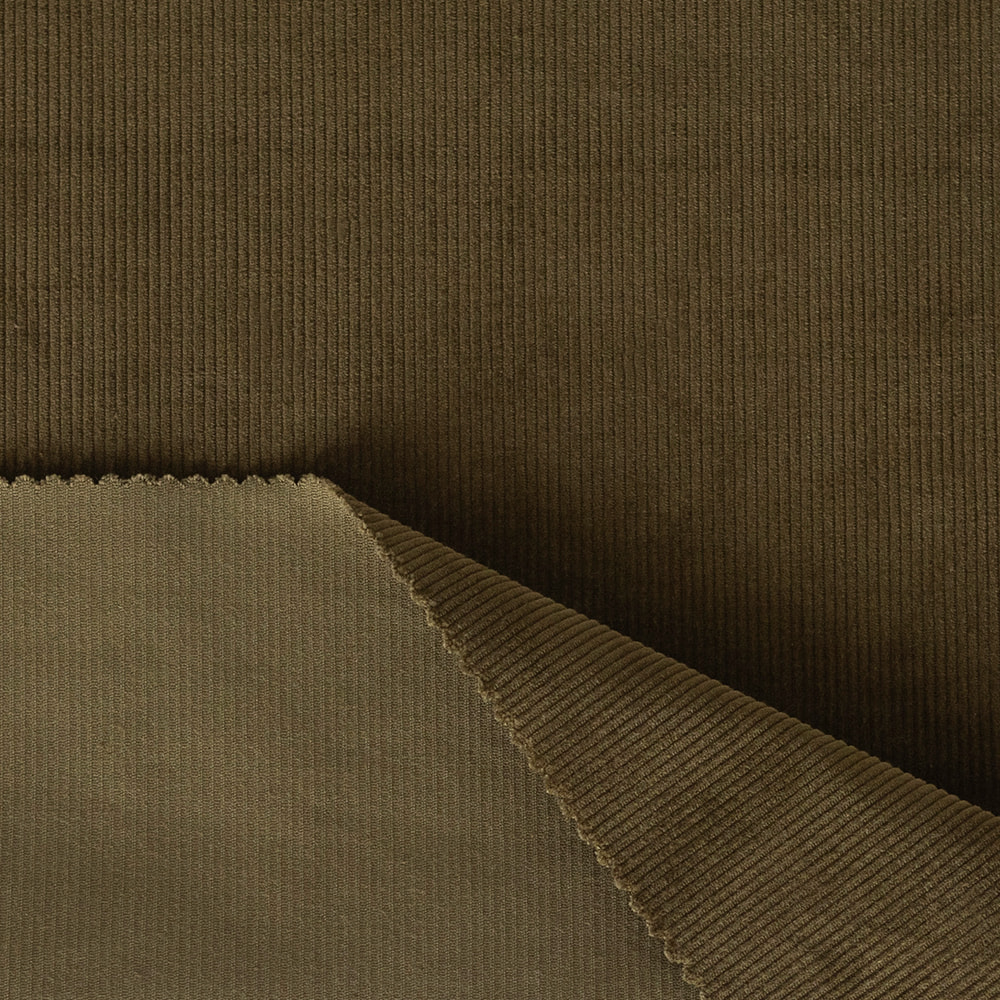
 6W মডেল-কটন স্ট্রেচ ফাইন ওয়াল বাবল কর্ডরয় বাবল ফ্লিস এফেক্ট সহ নরম, ইলাস্টিক ফাইন-ওয়াল কর্ডরয়, ক্যাপ, প্লাশ আনুষাঙ্গিক এবং ছোট পাউচের জন্য উপযুক্ত যার জন্য গাদা এবং হ্যান্ড-ফিল প্রয়োজন। পণ্য দেখুন →
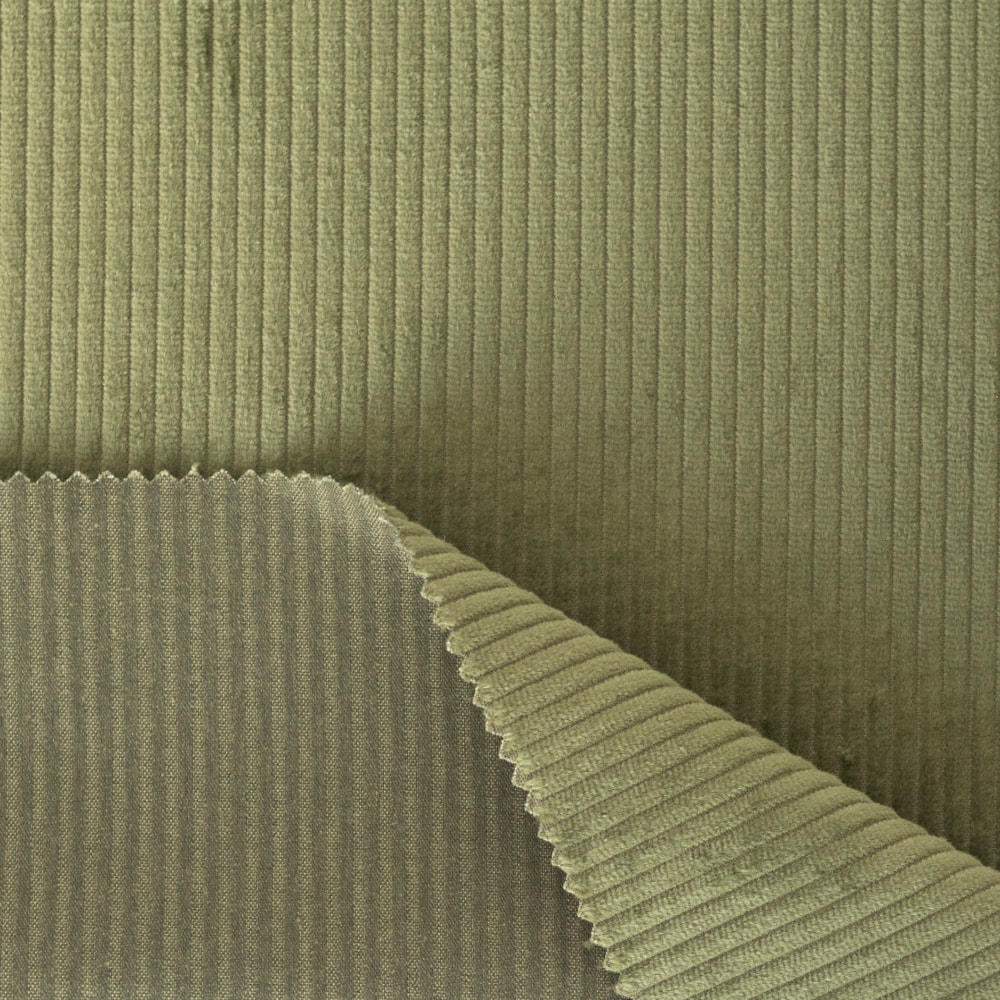
কাঠামোগত টুকরাগুলির জন্য — ব্যাগ প্যানেল, বেল্ট বডি, বক্সি পাউচ — একটি মোটা, অ-প্রসারিত তুলো কর্ডরয় আকৃতি ধারণ করে এবং ওয়াল বরাবর ছিঁড়ে না ফেলে রিভেট গ্রহণ করে।
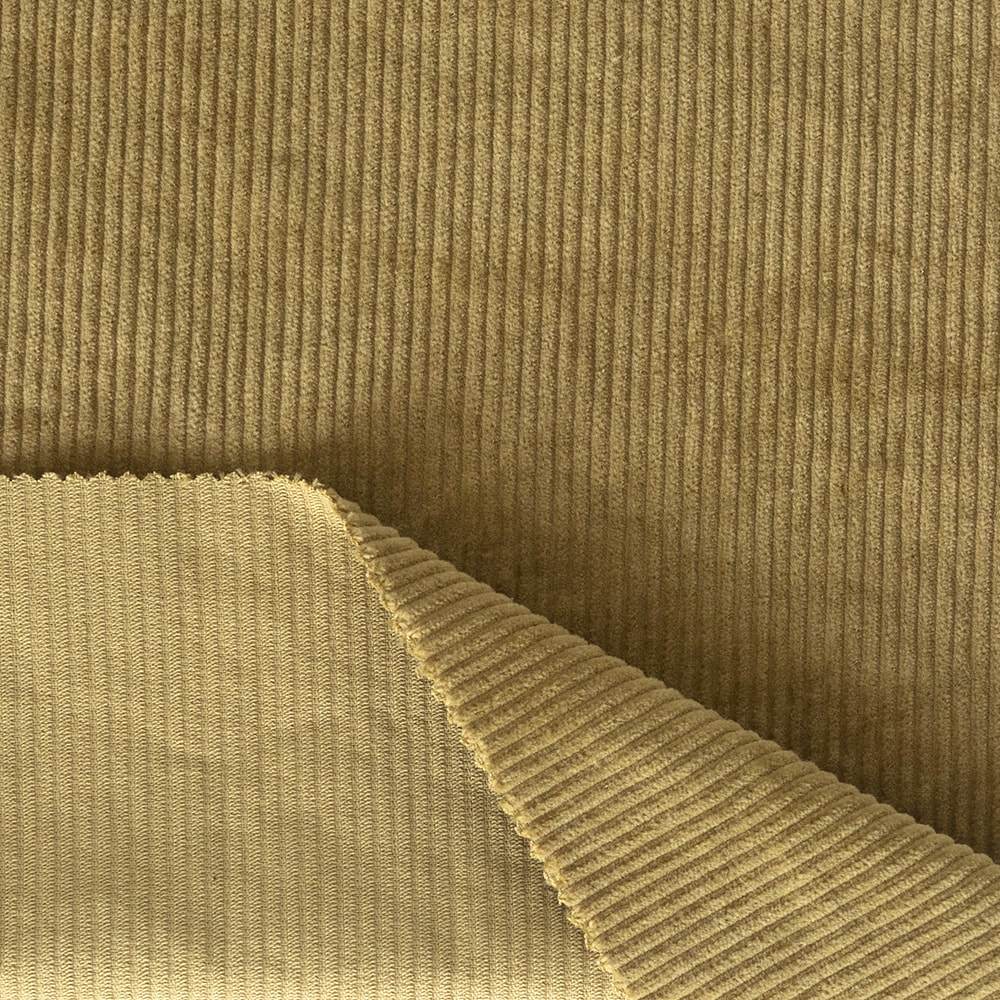
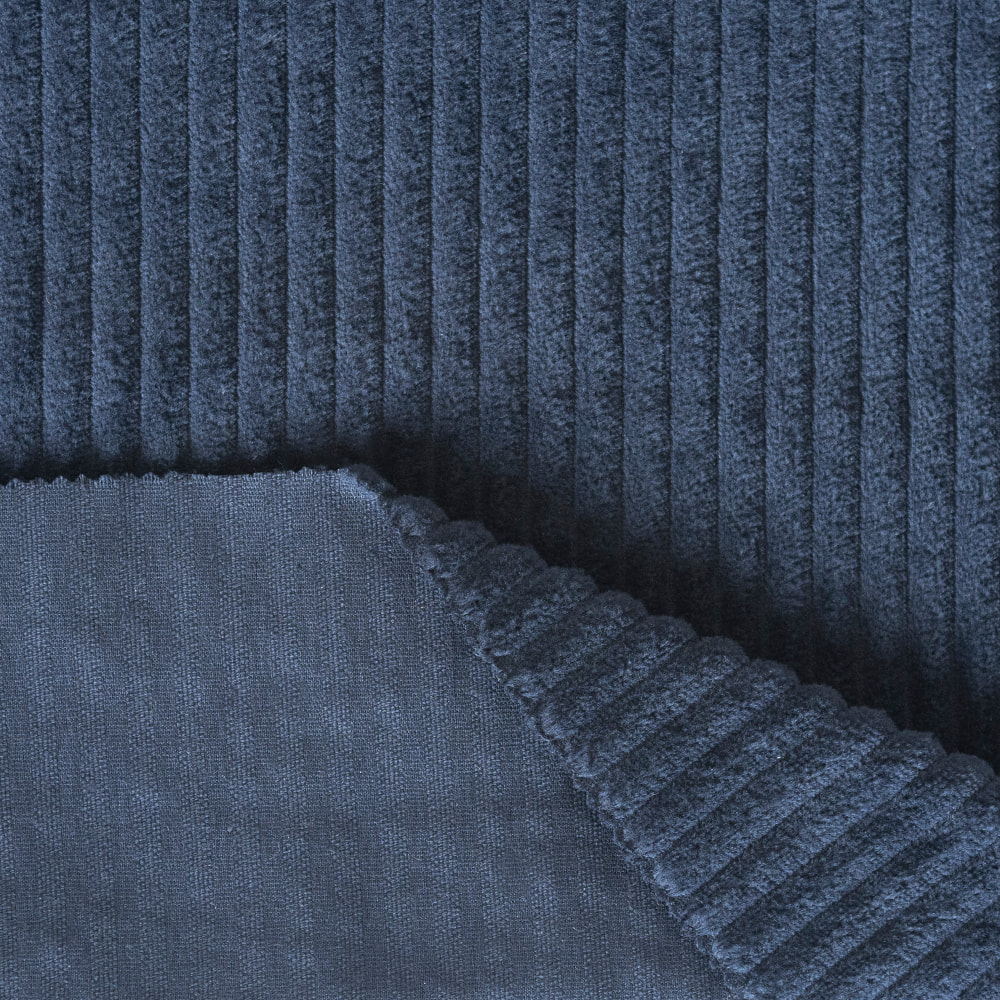 6W রুক্ষ তুলো নন-স্ট্রেচ কর্ডুরয় গৃহসজ্জার সামগ্রী ফ্যাব্রিক স্ট্রাকচার্ড ব্যাগ প্যানেল, বেল্ট বডি এবং বক্সি পাউচের জন্য মোটা, রুক্ষ 6-ওয়াল কটন কর্ডরয় যেখানে একটি নন-স্ট্রেচ ফ্যাব্রিক অবশ্যই আকৃতি ধারণ করবে। পণ্য দেখুন →
সংযুক্তি বিবরণ স্থায়িত্ব নির্ধারণ. কমপক্ষে 1.5 মিমি মুদ্রিত গর্তের মধ্য দিয়ে সেলাই করুন এবং একটি আইলেট দিয়ে তাদের শক্তিশালী করুন, বা একটি একক প্লাই দিয়ে সোজা না করে দুটি ফ্যাব্রিক স্তরের মধ্যে প্রিন্ট করা অংশটিকে আটকান৷ শক্ত প্রান্তগুলিকে গাদা থেকে দূরে রাখুন, এবং নির্দিষ্ট করুন যে একত্রিত টুকরাটি 30 থেকে 40 ডিগ্রি ধোয়ার চক্রে বেঁচে থাকে যদি যত্নের লেবেল এটির প্রতিশ্রুতি দেয়। মুদ্রিত উপাদানের পরিবর্তে টেক্সটাইলের দিকে প্যাটার্ন এবং টেক্সচারের সাথে কাজ করা স্টুডিওগুলি প্রায়শই আরও বৈচিত্র্য খুঁজে পায় ডবল ওয়েভ কর্ডুরয় নির্মাণ একটি অতিরিক্ত মুদ্রিত পৃষ্ঠ ফিনিস তুলনায়. মিল যেমন সিএলডিক্লোথ ঘরের মধ্যে এই কাপড়গুলি বুনন এবং শেষ করুন, যা হার্ডওয়্যারের পাশাপাশি যখন একটি স্ট্র্যাপের প্রস্থ বা একটি গাদা উচ্চতা পরিবর্তন করতে হয় তখন লুপটিকে ছোট করে।
মুদ্রিত জিনিসপত্র টেক্সটাইল জন্য একটি প্রতিস্থাপন নয়; তারা একটি টুকরা কাঠামোগত অর্ধেক যার আরাম এখনও কাপড় থেকে আসে. উভয় অর্ধেক একসাথে উল্লেখ করুন এবং অর্থনীতি কাজ করে; মুদ্রিত অর্ধেকটি বিচ্ছিন্নভাবে উল্লেখ করুন এবং আনুষঙ্গিকটির হয় খুব বেশি দাম বা হাতে ভুল মনে হয়৷
আমাদের বন্ধুত্বপূর্ণ যোগাযোগ স্বাগত জানাই অনুগ্রহ করে যেকোনো সাধারণের সাথে অভ্যর্থনা কর্মীরা আমাদের কল করুন

+86 139 6116 7127

Email: cloud@jacquardcloth.com

টেক্সটাইল শিল্প অঞ্চল, পূর্ব হুটাং টাউন, উজিন জেলা, 213100 চাংঝো, চীন
